
In Mondeo la qualità è un percorso che attraversa l’intero processo produttivo. Con oltre 40 anni di esperienza, abbiamo sviluppato una prassi interna di collaudo per cui ogni singola valvola viene testata con procedure calibrate sulle specifiche caratteristiche del prodotto. Non un test a campione ma un sistema codificato che riguarda l’intera produzione.
Per le valvole di ritegno il test più significativo è quello della tenuta. Se questa non è perfetta, ad essere compromessa è la funzione stessa della valvola e di conseguenza l’efficienza dell’intero sistema, causando per esempio perdite di pressione o fenomeni critici come il colpo d’ariete.
Nel caso specifico delle valvole di ritegno fino a 2”, abbiamo tradotto il concetto di controllo qualità in un vero e proprio test al 200%: ogni valvola viene infatti sottoposta a due distinte fasi di test della tenuta prima di uscire dallo stabilimento.
Il test della tenuta in fase di pre-assemblaggio
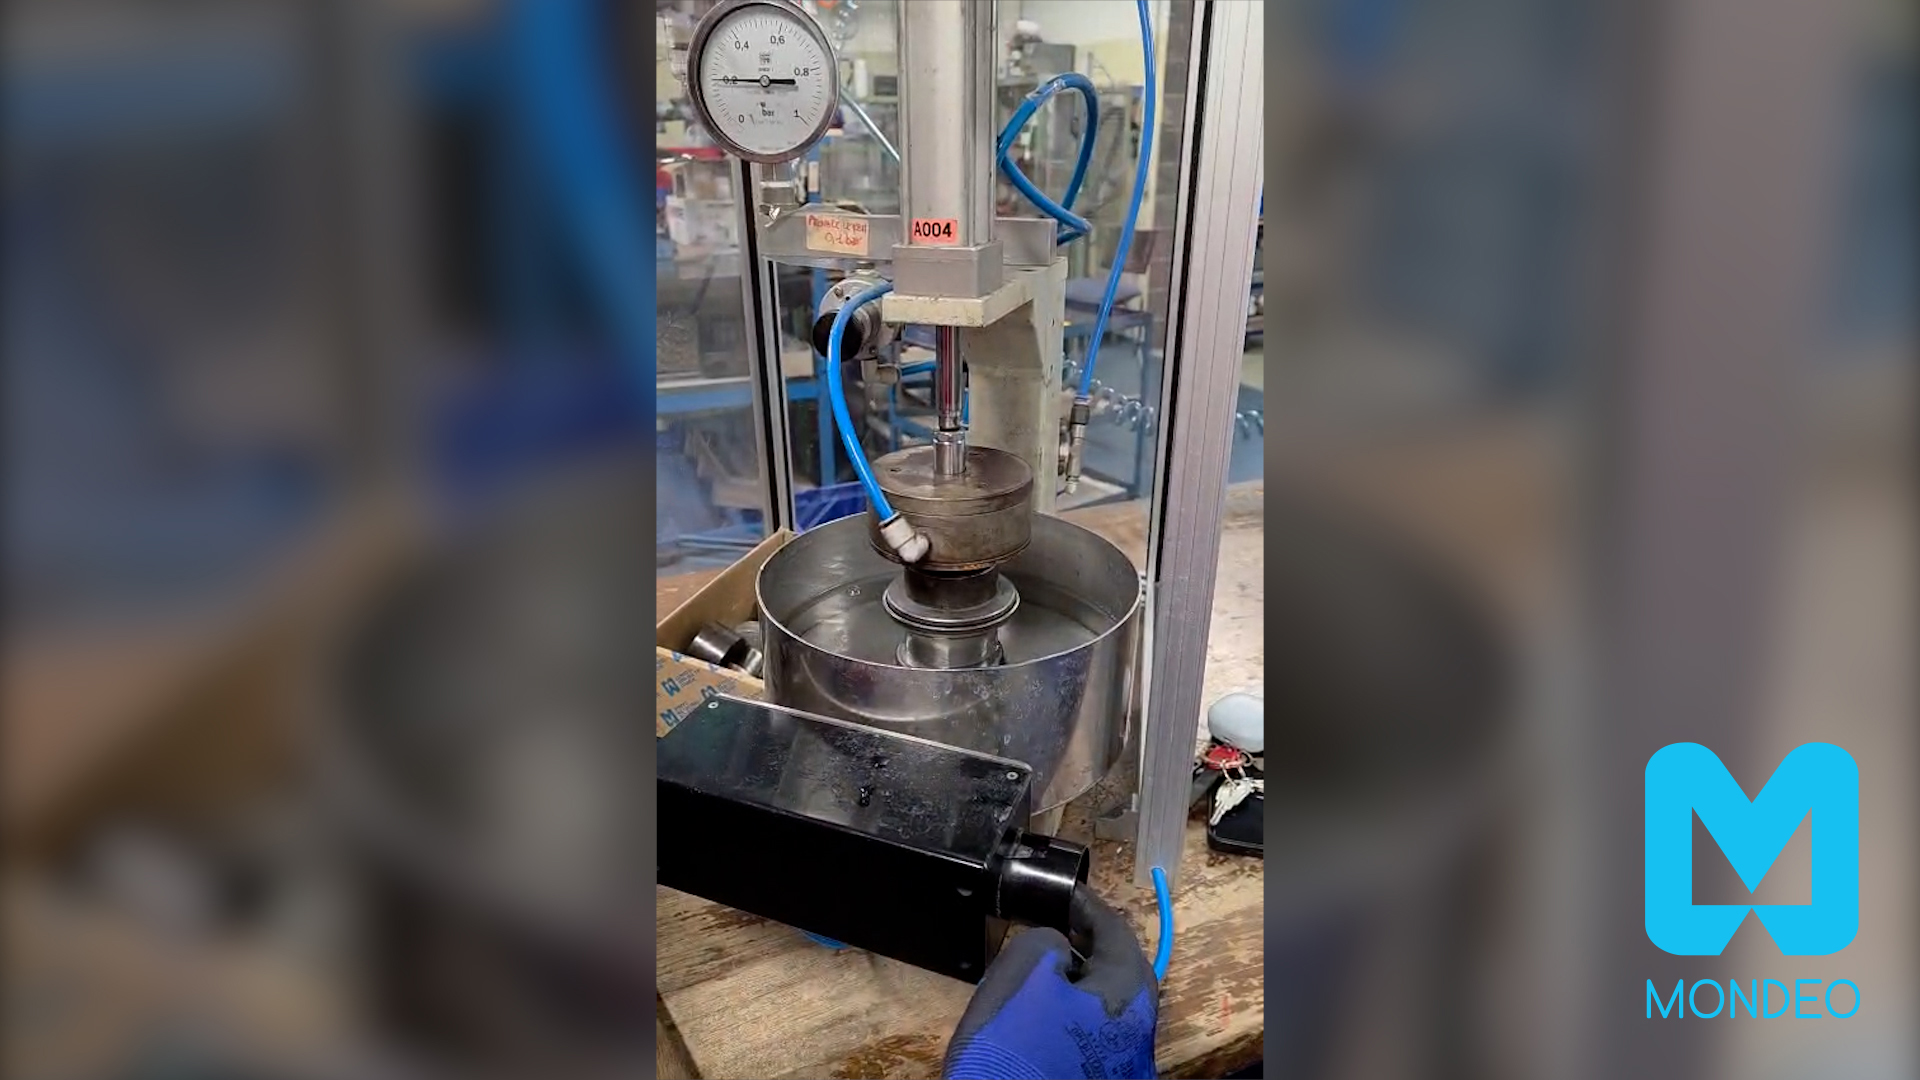
Il primo passaggio per verificare la tenuta della guarnizione interna avviene in fase di pre assemblaggio. La parte inferiore della valvola viene immersa in acqua fino a metà del manicotto. Viene iniettata aria compressa per azionare l’otturatore, simulando il reale funzionamento operativo per un intervallo di tempo di almeno 20 secondi. L’eventuale presenza di bollicine d’aria nell’acqua è indicativa di una tenuta non perfetta e permette di intercettare subito qualsiasi anomalia. Per le tenute NBR, EPDM e FPM si utilizza una pressione di 0,2 bar; per quelle FEP e FPTE la pressione è di 0,5 bar.
Il collaudo post saldatura
Una volta che la parte inferiore e quella superiore sono state assemblate tramite saldatura, la valvola viene sottoposta a un secondo test di tenuta. Perché ripetere la prova? Perché il calore elevato generato dal processo di saldatura potrebbe alterare o danneggiare la guarnizione interna. Il test viene eseguito con la stessa metodologia: la valvola viene immersa in acqua e si inietta aria compressa a 0,2 o 0,5 bar a seconda della tipologia di guarnizione, mantenendo sempre la pressione per circa 20 secondi.
Questo protocollo garantisce che la valvola funzioni perfettamente fin dalle primissime fasi di avvio dell’impianto, evitando fermi macchina e interventi di manutenzione post-installazione.
L’attenzione per il collaudo si accompagna alla costante evoluzione delle componenti:
Profilo ottimizzato: L’affinamento continuo di geometrie, angoli e spigoli assicura un fit perfetto con la struttura della valvola, prolungando la durata nel tempo e potenziando l’efficienza.
Selezione dei fornitori: le valvole sono dotate di tenute diverse a seconda delle applicazioni e in tutti i casi garantiamo materie prime di altissima qualità.
Disegno su misura: non utilizziamo guarnizioni standard da catalogo, ma soluzioni realizzate su disegno specifico della valvola.
FAQ
Perché per le valvole di ritegno è importante utilizzare un test pneumatico e non è sufficiente usare il metodo del riempimento d’acqua a gravità?
Riempire semplicemente la valvola con acqua come se fosse un bicchiere permetterebbe solo di verificare se è correttamente montata, se manca completamente la guarnizione o se ci sono macro fori, ma non sarebbe un test efficace per evidenziare piccoli difetti. Per via della sua tensione superficiale, l’acqua non riesce a passare attraverso i micro-graffi o le minime imperfezioni geometriche. L’aria compressa, invece, ha molecole molto più piccole e penetranti: se c’è anche un minimo trafilamento, il test pneumatico lo rileva all’istante.
Perché il test della tenuta viene effettuato a bassa pressione?
Se usassimo una pressione elevata, la forza del fluido schiaccerebbe l’otturatore contro la sede deformando temporaneamente la guarnizione e mascherando eventuali difetti. Una volta installata sull’impianto reale, però, la valvola potrebbe perdere a regimi minimi. Se la valvola garantisce una tenuta ermetica a bassa pressione, significa che l’accoppiamento geometrico è perfetto e terrà senza problemi.
Perché per le tenute PTFE e FEP si utilizza una pressione leggermente più alta?
A 0,2 bar la spinta dell’aria non avrebbe la forza meccanica sufficiente per vincere la rigidità del PTFE e far combaciare perfettamente le due superfici rigide (otturatore e sede). Alzando la pressione a 0,5 bar, si dà all’aria la forza necessaria a generare il carico minimo per far combaciare le superfici. La pressione rimane comunque sufficientemente bassa e il test abbastanza sensibile da scovare difetti minimi.